Kiểm tra ngoại quan bằng mắt thường đang là điểm nghẽn ở nhiều dây chuyền lắp ráp điện tử và đóng gói. Bài viết này đi qua cách một hệ thống thị giác máy (machine vision) được thiết kế: từ chọn camera, ống kính, ánh sáng cho đến phần mềm xử lý ảnh, và những lưu ý khi đưa vào vận hành thực tế.
1. Vì sao kiểm tra thủ công không còn đủ?
Khi tốc độ dây chuyền tăng, mỗi công nhân kiểm tra chỉ có vài trăm mili giây cho một sản phẩm. Sau vài giờ làm việc, độ tập trung giảm và tỷ lệ lọt lỗi tăng theo. Kết quả kiểm tra cũng phụ thuộc vào từng người, khó chuẩn hoá giữa các ca và gần như không để lại dữ liệu để truy vết.
Hệ thống thị giác máy giải quyết ba vấn đề này cùng lúc: tốc độ ổn định theo nhịp máy, tiêu chí đánh giá nhất quán, và mọi kết quả đều được lưu lại kèm hình ảnh.
2. Các thành phần của một trạm thị giác máy
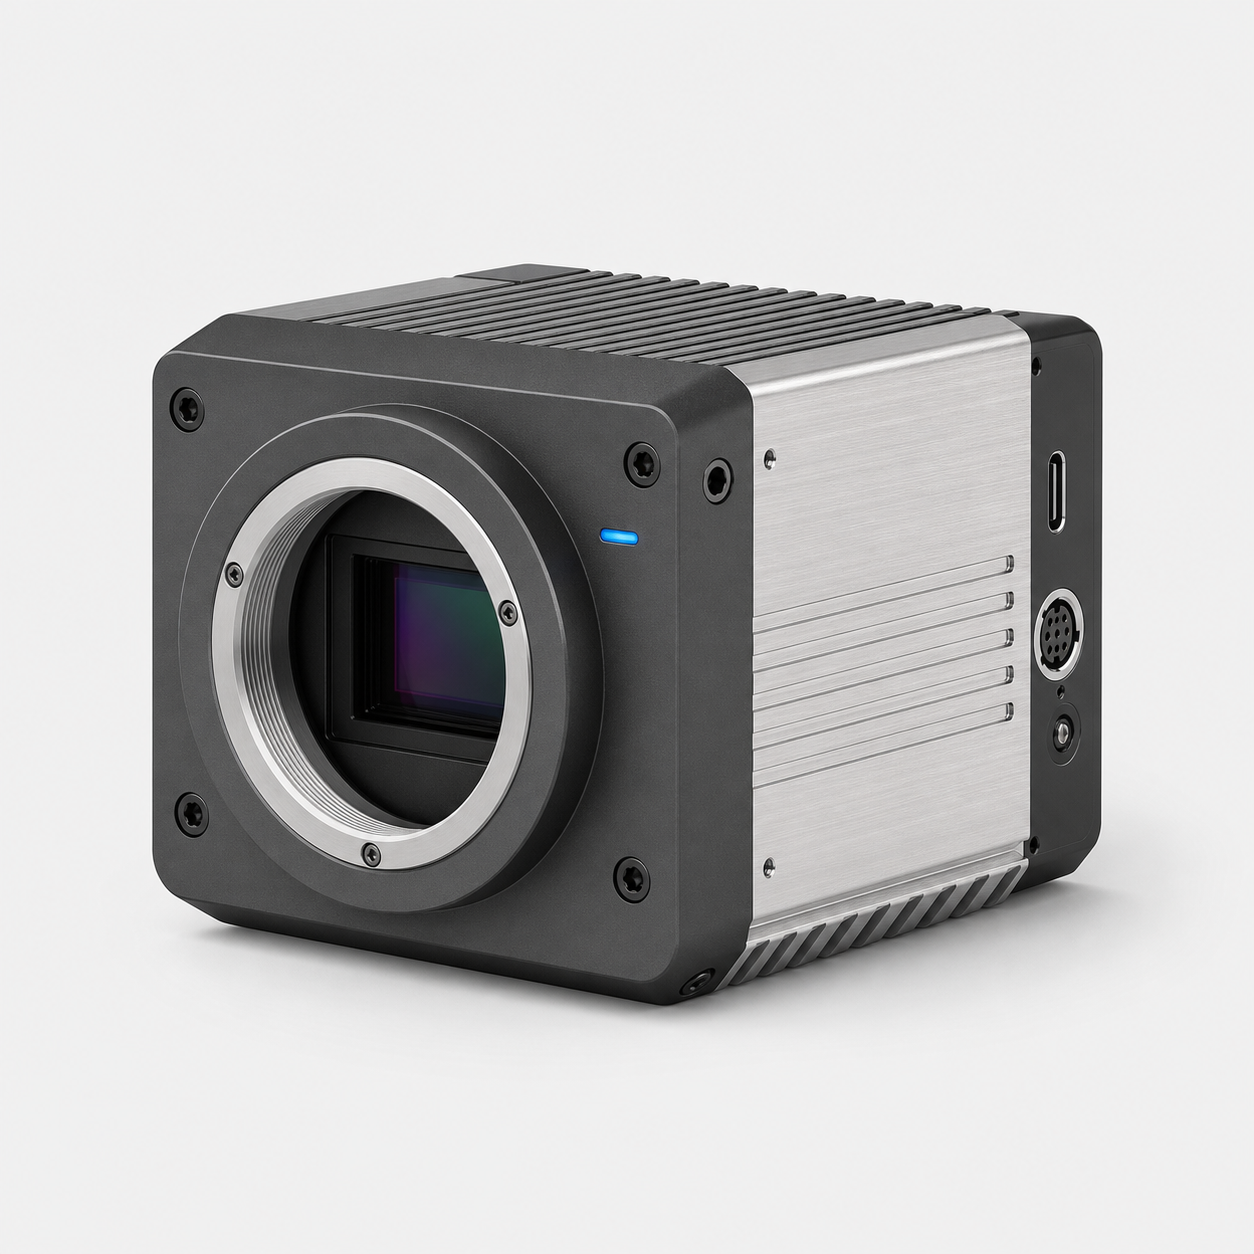
Chọn giao tiếp camera
| Giao tiếp | Băng thông | Chiều dài cáp | Phù hợp khi |
|---|---|---|---|
| USB3 Vision | ~350 MB/s | Tới ~5 m | Trạm đơn, camera gần máy tính |
| GigE Vision | ~115 MB/s | Tới 100 m | Nhiều camera, lắp xa tủ điện |
| 10GigE | ~1.1 GB/s | Tới 100 m | Độ phân giải cao, tốc độ khung hình cao |
| CoaXPress | Tới vài GB/s | Tới 40 m+ | Line scan tốc độ rất cao, đo lường bán dẫn |
3. Thuật toán truyền thống hay AI?
Với các lỗi có hình dạng rõ ràng như thiếu linh kiện, lệch vị trí, sai kích thước, thuật toán truyền thống (so khớp mẫu, đo cạnh, phân tích blob) cho kết quả nhanh, dễ giải thích và dễ bảo trì.
Với các lỗi bề mặt khó định nghĩa như trầy xước, vết bẩn, bọt khí, biến đổi màu, mô hình học sâu thường cho tỷ lệ phát hiện tốt hơn. Đổi lại, cần một bộ ảnh mẫu đủ lớn, có gán nhãn và quy trình cập nhật mô hình khi sản phẩm thay đổi.
- Bắt đầu bằng thuật toán truyền thống nếu lỗi đo đếm được bằng quy tắc.
- Kết hợp AI cho những lỗi mà chính người kiểm tra cũng khó mô tả bằng lời.
- Luôn giữ ảnh NG để phân tích nguyên nhân và huấn luyện lại mô hình.
4. Quy trình triển khai đề xuất
- Khảo sát dây chuyền: nhịp máy, kích thước sản phẩm, danh sách lỗi cần bắt.
- Thử nghiệm quang học với mẫu thật (proof of concept).
- Thiết kế cơ khí trạm, tích hợp tín hiệu với PLC và cơ cấu loại bỏ.
- Chạy song song với kiểm tra thủ công để đối chiếu và tinh chỉnh ngưỡng.
- Bàn giao, đào tạo vận hành và thiết lập quy trình lưu trữ dữ liệu.
5. Không chỉ là kiểm tra lỗi
Cùng một nền tảng phần cứng, hệ thống thị giác máy còn dùng để đọc mã 1D/2D phục vụ truy xuất nguồn gốc, dẫn hướng robot gắp đặt, đo kích thước không tiếp xúc và đếm sản phẩm. Khi dữ liệu từ các trạm được gom về một nơi, nhà máy có thêm cơ sở để phân tích nguyên nhân lỗi theo ca, theo lô nguyên liệu hay theo máy.
Cần tư vấn cho dây chuyền của bạn?
Gửi cho chúng tôi mô tả sản phẩm và loại lỗi cần kiểm tra, đội ngũ kỹ thuật sẽ đề xuất cấu hình camera, ống kính và ánh sáng phù hợp.
Liên hệ tư vấn